Passer au contenu
Billes industrielles et composants de précision
MEITUOBALLS
FR
Demander un devis ↗

Trouvez un produit, une application ou un guide.

Sélection des matériaux / 02 options de produits

Médias de broyage et de finition de surface

Définissez d’abord le résultat du procédé, puis comparez le matériau, la forme, l’usure et la séparation des médias.
Réponse rapide

Les médias de broyage et de finition de surface sont des corps de procédé sélectionnés pour obtenir un résultat défini, et non simplement selon leur diamètre ou leur dureté. Le broyage des particules réduit la distribution granulométrique d’une formulation ; la finition abrasive enlève ou modifie la matière de la pièce ; le brunissage repose sur un autre mécanisme de contact pour lisser ou faire briller une surface. Choisissez des médias sphériques ou de forme spéciale en fonction de l’équipement, de la matière travaillée, de la contamination admissible et des critères d’acceptation de l’essai, en définissant leur rôle dans le procédé avant de sélectionner le matériau.

01 / DÉCOUVRIR

Médias de broyage et de finition : gamme de produits

Ouvrez une page produit pour connaître les points propres au matériau, les applications et les informations requises pour un devis.

2 options de produits

Toutes les options produit nécessitent une confirmation de spécification. Les articles indiquant « examen de projet » requièrent en plus une évaluation de faisabilité ; aucune des deux mentions ne confirme un stock ni un historique de fourniture.

Deux charges de médias peuvent sembler similaires tout en répondant à des tâches différentes. Les corps sphériques peuvent être proposés pour le broyage d’une formulation ou pour un procédé de contact de surface défini, mais les critères d’acceptation diffèrent. Médias non sphériques introduisent des choix de contact et d’accès, ainsi que des questions de coincement et de séparation. Ce guide distingue le traitement des particules, la finition abrasive des pièces et le brunissage non abrasif. Il explique comment rendre les propositions comparables à partir de l’équipement, de la matière ou de la pièce, du résultat visé et des données d’usure. L’examen porte sur le procédé spécifié ; il ne suppose ni une gamme générale de billes pour l’industrie minière lourde ni une recette universelle de finition.

02 / SÉLECTIONNER

Choisissez le mécanisme du procédé avant la forme

Commencez par définir un résultat mesurable. Une surface plus brillante, une distribution granulométrique réduite et une bavure éliminée sont des résultats différents. Suivez les pistes ci-dessous pour définir un essai et les preuves nécessaires. Un même nom de matériau ou un même profil sphérique ne suffit pas à établir l’aptitude à des broyeurs, systèmes vibrants et géométries de pièces sans rapport entre eux.

Balayer ou faire défiler le tableau comparatif →
Choisissez le mécanisme du procédé avant la forme
Exigence du procédéType de médias à examinerFacteurs qui influencent le choixCritère d’acceptation pertinent
Réduction granulométriqueMédias sphériques de broyage spécifiés.Formulation, équipement, chimie des médias et distribution granulométrique.Résultat sur les particules, usure, contamination et casse.
Essais sur les particules sensibles à la formeMédias de procédé non sphériques définis.Compatibilité avec l’équipement et comportement mesuré de la charge.Même objectif granulométrique avec une comparaison maîtrisée.
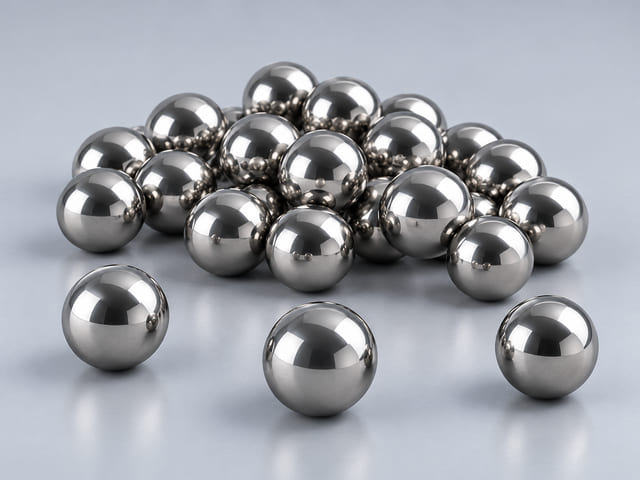
Brunissage de surface non abrasifSphères de brunissage métalliques spécifiées.Matériau de la pièce, contact et variation dimensionnelle admissible.Résultat de surface sans dommage ni résidu inacceptable.
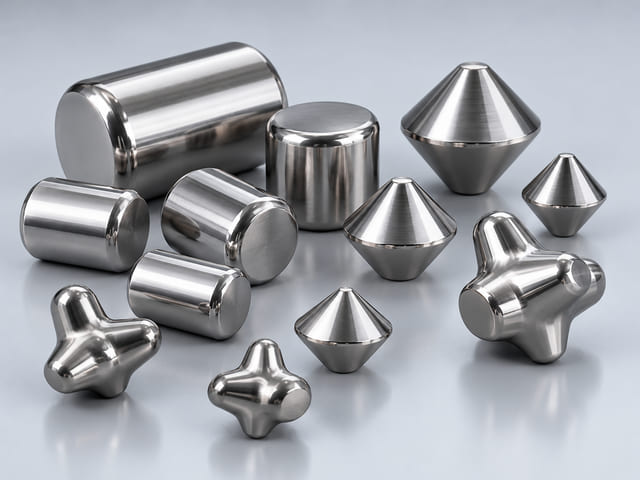
Finition de contours ou de cavitésMédias de finition profilés.Accès, traitement des arêtes et risque de coincement.Caractéristiques visées, surfaces à protéger et retrait fiable.
Finition douce ou polissageExamen de médias de finition sphériques.Formulation, géométrie de la pièce et séparation.Qualité de surface définie, au-delà de la seule brillance.
Examen d’une forme pour contact sous pressionFormes métalliques spécifiées.Géométrie de contact et objectif réel du procédé.Résultat sur les arêtes ou la surface conforme aux limites du plan.
01

Distinguer la réduction des particules de la finition des pièces

Dans un broyeur, la matière traitée est une formulation ou une charge dont il faut définir le résultat granulométrique. Dans une machine de finition, il s’agit d’une pièce dont les surfaces, les arêtes et les dimensions doivent rester conformes aux critères d’acceptation. Le brunissage répond encore à un autre objectif : un contact non abrasif ne doit pas être décrit comme s’il retirait la même quantité de matière qu’un média abrasif. Précisez le mécanisme visé avant de comparer les charges sphériques ou les corps de forme spéciale. Vous éviterez ainsi qu’un nom de produit familier masque une formulation de médias ou une finalité de procédé différente, et l’essai sur échantillon répondra à la véritable question d’achat. Consignez séparément ces méthodes d’acceptation dans le rapport d’essai.

02

Sélectionner le matériau en fonction de l’usure admissible et de l’action du procédé

Les médias peuvent introduire leurs propres produits d’usure dans la formulation ou sur la pièce. Identifiez les éléments soumis à restriction, les exigences de propreté et la contamination acceptable, puis comparez la nuance proposée lors de l’essai concerné. Alumine et la zircone permettent d’orienter le choix des matériaux, mais une pièce céramique de précision et une bille de procédé nécessitent des spécifications différentes. De même, les médias métalliques doivent présenter la nuance et l’état de surface adaptés au procédé. Un matériau plus dur ou plus résistant chimiquement n’est pas automatiquement la meilleure charge si sa chimie d’usure, sa masse ou son contact entraîne un résultat inacceptable. Demandez une comparaison reposant sur le même état initial et les mêmes critères mesurés d’acceptation. Vérifiez également les résidus après l’étape de nettoyage convenue.

03

Évaluer les médias neufs, usés et séparés

La forme et la distribution peuvent évoluer pendant l’utilisation, ce qui influe sur le contact, le coincement et la régularité du procédé. Définissez la forme proposée à l’aide de dimensions, et pas seulement d’un nom, puis examinez les endroits où elle pourrait pénétrer ou rester dans une pièce. Intégrez la séparation et les entraînements résiduels à l’essai au lieu de vérifier uniquement la première finition visible. Consignez l’usure, la casse et l’état de surface afin que le réapprovisionnement puisse préserver le procédé validé. Une surface brillante peut être contaminée ou glacée plutôt que propre, et une charge d’abord efficace peut dériver. Le contrôle utile repose sur le résultat documenté du procédé et sur un état des médias convenu, et non sur un calendrier de remplacement universel inventé.

03 / APPLICATION

Relier le matériau à l’application réelle

Examinez contact, environnement et critères d’acceptation dans l’assemblage où le composant fonctionnera.

Broyage de laboratoire et de formulations en broyeur à billes

Définissez la charge, le contexte humide ou sec, les exigences de l’équipement et la distribution granulométrique visée avant de comparer les médias sphériques de broyage. Incluez la chimie d’usure admissible et une méthode de contrôle de la contamination. Si un autre profil est proposé, comparez-le au même résultat au lieu de supposer qu’une plus grande surface de contact améliore toutes les formulations. L’essai doit consigner à la fois le produit traité et le comportement des médias. Pour les formulations à contact contrôlé, précisez le matériau exact et les documents requis ; une composition en acier inoxydable ou en céramique ne suffit pas à établir la conformité. Documentez cet examen.

Finition de pièces par vibration et centrifugation

Commencez par le plan de la pièce, son état de surface initial et le résultat visé sur les arêtes ou la surface. Les médias profilés peuvent aider à atteindre une caractéristique, tandis que les sphères peuvent convenir à un autre schéma de contact. Vérifiez les surfaces protégées, la variation dimensionnelle, les risques de coincement et le retrait sur des pièces représentatives. La meilleure finition visuelle ne suffit pas si des médias restent piégés ou si une caractéristique critique est trop travaillée. Comparez formulations et formes selon les critères d’acceptation convenus pour la pièce, plutôt que de transposer une affirmation de catalogue ou le temps de traitement d’une autre installation. Consignez le résultat convenu de séparation et de nettoyage.

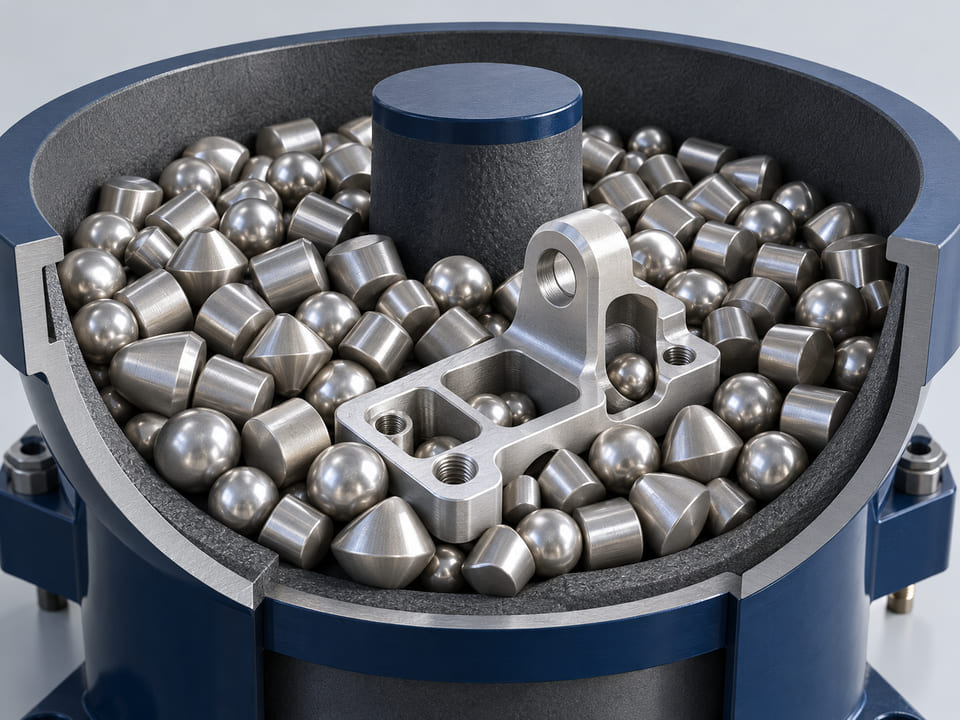
Illustration CGI de médias de broyage de forme spéciale
Médias de broyage de forme spéciale · concept d’application

Programmes de brunissage des surfaces métalliques

Lorsque l’objectif est un effet défini de lissage ou de brillance, examinez les médias de brunissage ou de formes spécifiées. Décrivez la pièce, les variations admissibles, les résidus et le nettoyage. Distinguez le brunissage de l’enlèvement abrasif et évaluez autre chose que le brillant : le plan, la méthode de mesure de surface et les caractéristiques protégées restent pertinents. Pour les lots récurrents, conservez l’identité et la distribution des médias validés avec le dossier d’essai afin qu’un remplacement ou un réapprovisionnement ne modifie pas insidieusement le procédé de contact ni son résultat. Conservez des pièces de référence approuvées avec le dossier de procédé.

04 / SPÉCIFICATION

Décrivez le procédé dans votre demande de médias

Indiquez l’équipement et l’objectif avant de demander une charge de médias. Joignez une formulation ou une pièce représentative et expliquez comment le résultat sera évalué. Précisez s’il s’agit d’un premier essai, d’une charge de remplacement ou d’un réapprovisionnement régulier. Ces informations évitent de comparer les prix de médias destinés à des résultats différents.

Balayer ou faire défiler le tableau comparatif →
Décrivez le procédé dans votre demande de médias
InformationÀ fournirPourquoi c’est important
ObjectifDistribution granulométrique, ébavurage, résultat sur les arêtes, lissage ou brunissage.Détermine le mécanisme à évaluer.
ÉquipementType de machine, exigences de compatibilité des médias et contexte de l’essai.Un résultat ne peut pas être transposé à des systèmes sans rapport entre eux.
Matière travailléeFormulation et charge, ou matériau et géométrie de la pièce.Définit le contact, la contamination et l’accès aux caractéristiques.
Identification des médiasNuance du matériau, plan de forme et distribution granulométrique.Une dimension nominale ne constitue pas une spécification complète de charge.
RestrictionsChimie d’usure, perte dimensionnelle, défauts et caractéristiques à protéger.Rend visibles les effets indésirables du procédé.
SéparationTamis, contraintes de coincement, entraînements résiduels et critères d’acceptation du nettoyage.Les médias doivent être retirés ou conservés de manière appropriée.
Dossier d’essaiÉtat initial, objectif, usure, casse et méthode de mesure du résultat.Fournit une base reproductible pour la comparaison et le réapprovisionnement.
Du nom du matériau à une exigence examinable

Faisabilité, identité du matériau, dimensions, documents d’inspection, quantités et conditions d’approvisionnement sont confirmés d’après votre demande et le devis. Les illustrations de produits ne constituent pas une preuve de spécification certifiée.

Préparer une demande ciblée →
05 / CLARIFIER

Médias de broyage et de finition : questions fréquentes

Le broyage, le polissage et le brunissage sont-ils la même opération ?

Non. Le broyage des particules, la finition abrasive et le brunissage non abrasif portent sur des matières et des critères d’acceptation différents. Précisez si l’objectif est une réduction granulométrique, un enlèvement de matière, un traitement des arêtes ou un effet de contact sur la surface. Une forme sphérique ou un aspect brillant ne rend pas les médias interchangeables entre ces procédés, même si leurs dimensions nominales correspondent.

Faut-il essayer d’abord des médias sphériques ou de forme spéciale ?

Faites votre choix selon l’équipement, l’objectif du procédé et la géométrie de la pièce. Les sphères offrent un schéma de contact ; les formes profilées en proposent un autre et peuvent entraîner des problèmes d’accès ou de coincement. Une forme plus simple peut être préférable si elle atteint l’objectif et se sépare de manière fiable. Confirmez le résultat réel au moyen d’une comparaison représentative.

Des médias plus durs améliorent-ils toujours le résultat ?

Non. La dureté ne suffit pas à établir l’efficacité du contact, l’acceptabilité de la chimie d’usure, le faible risque de casse ni la réussite de la finition. Un média plus dur peut tout de même conduire à un résultat de procédé inadapté. Comparez le matériau et la charge exacts aux mêmes critères d’acceptation concernant les particules, la pièce et la contamination, plutôt que de choisir selon un seul classement de propriété.

Comment spécifier la contamination ?

Indiquez ce que la formulation ou la pièce peut tolérer et ce qui doit être mesuré après l’essai. Tenez compte de l’usure des médias, des résidus de procédé et du nettoyage concernés. Une description générale telle qu’inerte ou inoxydable ne couvre pas toutes les préoccupations liées à la contamination. La proposition de matériau doit être évaluée avec la formulation ou la pièce réelle, dans des conditions représentatives.

Pourquoi les dimensions des médias nécessitent-elles davantage qu’une seule dimension nominale ?

La distribution, la forme et l’état d’usure peuvent influer sur le contact et la séparation d’une charge. Définissez le profil réel et la distribution acceptée, notamment la manière de contrôler les éléments sous-dimensionnés lorsque cela est pertinent. Un diamètre nominal unique ou un nom descriptif de forme peut masquer des différences qui modifient le procédé ou créent un risque de coincement.

Des médias peuvent-ils se coincer même si la première finition semble bonne ?

Oui. Inspectez les trous, fentes, cavités et zones de rétention concernés, puis évaluez la séparation et les entraînements résiduels. Tenez compte des médias usés comme de la charge neuve. Le résultat de surface ne prouve ni que les pièces sont exemptes de corps retenus ni que le même profil de média reste adapté au fil de son évolution en service.

Les médias en acier inoxydable ou en céramique conviennent-ils automatiquement aux formulations alimentaires ?

Non. Le matériau exact, le mode de fabrication et de nettoyage, le contact prévu et les documents requis doivent être examinés. Précisez la formulation, l’exposition et les exigences du marché. Un nom générique de matériau ou l’application annoncée par un autre fournisseur ne suffit pas à établir la conformité requise de la charge proposée pour un procédé à contact contrôlé.

Que doit contenir un rapport d’essai de médias utile ?

Consignez la matière travaillée à l’état initial, le contexte de l’équipement, l’identité et l’état des médias, l’objectif et la méthode de mesure du résultat. Ajoutez les observations pertinentes sur l’usure, la casse, la contamination, les variations dimensionnelles et la séparation. Vous disposerez ainsi d’une base pratique pour comparer les propositions et les approvisionnements récurrents, sans promettre un temps de cycle, une recette ou un pourcentage d’amélioration universels.
Passer de la présélection à la spécification

Indiquez la fonction du composant.

Indiquez-nous votre besoin et notre équipe vous recontactera. Le téléphone, l'e-mail et le message sont obligatoires. Le nom, l'entreprise et les fichiers de référence sont facultatifs.

[email protected] ↗

Préparez votre demande

Demande concernant : Médias de broyage et de finition de surface

* Le numéro de téléphone, l’adresse e-mail et le message sont obligatoires. Consultez nos informations sur la confidentialité avant de communiquer vos coordonnées.