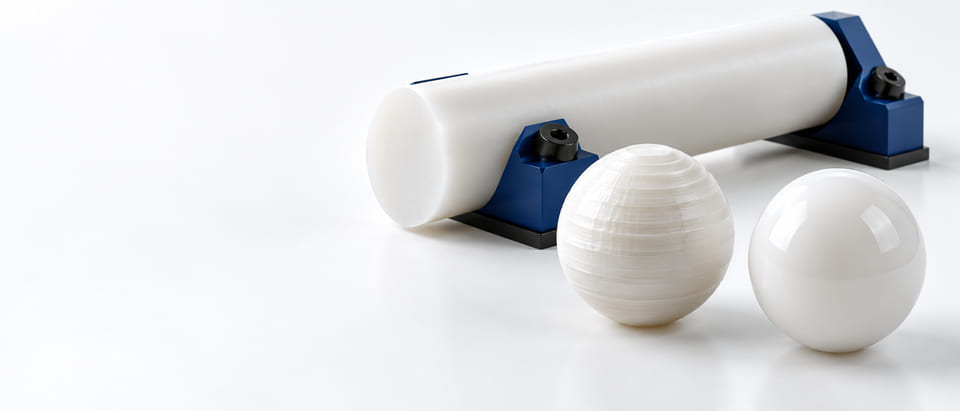
Escolher uma rota de fabricação é uma decisão de projeto, além de uma decisão sobre preço unitário. Este guia explica como um OEM pode passar de amostras de desenvolvimento flexíveis para uma esfera de plástico econômica e reproduzível sem perder os requisitos de material ou superfície.
Resposta rápida: esferas de plástico usinadas vs moldadas: qual rota atende ao baixo volume?
A usinagem costuma valer a pena quando o projeto está evoluindo, as quantidades são limitadas ou há material semiacabado adequado sem ferramental de moldagem dedicado. A moldagem merece avaliação quando a demanda recorrente, o projeto estável e um composto apropriado justificam o ferramental e o desenvolvimento do processo. Nenhuma das rotas produz automaticamente a melhor esfera ou o menor custo total do projeto.
Compare a sequência completa de fabricação. Um pré-formado moldado seguido de acabamento difere de uma esfera no estado moldado; uma esfera torneada seguida de lapidação difere de um protótipo com acabamento mínimo. Pergunte qual geometria e superfície serão efetivamente entregues. O nome do processo, sozinho, não define a superfície funcional de vedação.
Para desenvolvimento de esferas personalizadas da MEITUO, informe a quantidade de desenvolvimento, a provável demanda anual, a maturidade do projeto e o contato funcional. Deixe a proposta de fabricação responder a essas condições. Mantenha visível a mudança da usinagem de protótipo para a moldagem em série como uma alteração de processo que pode exigir validação representativa da amostra.
Quais etapas de fabricação estão por trás das esferas usinadas e moldadas?
Uma esfera usinada pode começar como barra ou outro material semiacabado e depois passar por desbaste, acabamento e eventuais etapas acordadas de estabilização ou polimento. A qualidade do material de partida, o calor de corte, a fixação e as tensões residuais podem influenciar o resultado. A rota oferece flexibilidade, mas um protótipo atraente não prova que todo grau de material ou escala de produção terá o mesmo comportamento.
Uma esfera moldada requer uma cavidade, uma estratégia de enchimento e um modo de separar a peça acabada do ferramental e do sistema de alimentação. Linhas de partição, marcas de injeção, contração e histórico local de processamento podem ser relevantes. O projeto do ferramental e o controle do processo influenciam essas características, e o acabamento posterior pode alterar sua importância. Não suponha que toda esfera moldada seja fornecida diretamente da cavidade sem processamento adicional.
A mesma família de polímeros pode ser representada por diferentes graus para estoque semiacabado e moldagem. O comportamento de fluxo, aditivos ou características moleculares podem variar. Se um protótipo usinado usar um produto semiacabado que não esteja disponível como o composto de moldagem proposto, a transição para produção muda mais do que o método de conformação. Identifique o composto nas duas propostas.
Peça a sequência pretendida em termos práticos: forma do material de partida, principal etapa de conformação, tratamento da superfície final e estado da medição final. Isso revela diferenças importantes sem exigir detalhes de processamento proprietários. Também torna visível uma rota híbrida, como moldar pré-formados próximos à forma final antes do acabamento de precisão, que uma simples caixa de seleção usinagem versus moldagem deixaria escapar.
Esferas de plástico usinadas vs moldadas: quais concessões devem constar na cotação?
Baixo volume é relativo ao custo do ferramental, custo unitário, geometria e mudanças de projeto esperadas pelo cliente. Não existe uma quantidade anual universal a partir da qual toda esfera deva mudar de processo. Compare o escopo realmente oferecido e considere se o ferramental pode atender ao projeto estável de produção.
| Questão do projeto | Rota usinada | Rota moldada | Ação do comprador |
|---|---|---|---|
| Alterações de projeto | Trajetórias e material de estoque podem ser revisados | Pode ser necessário alterar a cavidade | Estime as revisões prováveis antes do compromisso |
| Investimento inicial | Preparação e programação também têm custo | Projeto e fabricação do ferramental acrescentam custo | Compare todo o escopo não recorrente |
| Economia unitária | Material de estoque, tempo de ciclo e acabamento predominam | Ciclo, cavidades, material e acabamento importam | Use quantidades equivalentes de produto aprovado |
| Características da superfície | Podem ocorrer marcas de corte ou fixação | Podem ocorrer marcas de injeção e partição | Relacione as características ao contato funcional |
| Escolha do material | Depende da disponibilidade de material de estoque adequado | Depende de composto de moldagem adequado | Preserve a química e os modificadores exatos aprovados |
| Evidência de escala | Repetibilidade entre materiais de estoque e preparações | Repetibilidade entre cavidades e lotes | Valide o processo pretendido para série |
Não contabilize pré-formados rejeitados ou sem acabamento como equivalentes a peças aprovadas. Uma rota com baixo custo de conformação pode exigir mais acabamento ou triagem. Por outro lado, uma cotação unitária mais alta pode já incluir uma operação de superfície essencial à montagem. Pergunte quais critérios de aceitação estão incluídos, em vez de presumir que os dois preços correspondem à mesma etapa de produção.
A propriedade, manutenção, armazenamento e direitos de revisão do ferramental também fazem parte da comparação comercial. Não determinam a adequação técnica, mas afetam se o projeto continuará econômico diante do padrão real de demanda. Uma previsão de um ano e um programa de cinco anos podem justificar escolhas diferentes.
Onde está o ponto de equilíbrio de custo? Um cálculo claramente hipotético
Suponha que uma rota usinada tenha custo fixo de preparação de $400 e custo por peça aprovada de $2.20. Suponha que uma rota moldada tenha custo inicial de ferramental e preparação de $5,400 e custo por peça aprovada de $0.95. São valores didáticos inventados, não preços de mercado nem cotações da MEITUO. Presume-se que ambas as rotas atendam aos mesmos requisitos e incluam o mesmo acabamento relevante.
As equações de custo total são $400 + $2.20N e $5,400 + $0.95N. Igualando-as, obtém-se $1.25N = $5,000; portanto, o ponto de equilíbrio ilustrativo é 4,000 peças aprovadas. Para 500 peças, a usinagem totaliza $1,500 e a moldagem $5,875. Para 10,000 peças, os totais são $22,400 e $14,900, respectivamente.
O resultado só é útil sob essas premissas. Uma revisão de projeto que exija nova cavidade, taxas de rejeição diferentes, manutenção do ferramental ou acabamento adicional altera as equações. Se a demanda ocorrer ao longo de vários anos, o fluxo de caixa e a incerteza também importam. Uma previsão não equivale a um pedido liberado.
Separe a economia do desenvolvimento da economia de série. O comprador pode usar sensatamente amostras usinadas para resolver a geometria e depois qualificar uma rota de produção moldada quando o projeto estiver estável. Esse é um plano em duas etapas, não uma evidência de que as amostras de desenvolvimento validam automaticamente o processo de produção.
Substitua cada valor por cotações comparáveis reais. Confirme o que ocorrerá se o primeiro teste de produção revelar uma emenda ou marca de contato inaceitável. Retrabalho, modificação do ferramental e repetição de amostras podem ser significativos, principalmente quando a cotação inicial não definiu a superfície ativa. Inclua esses riscos explicitamente em vez de acrescentar uma porcentagem arbitrária de contingência e considerar o problema resolvido.
Não amortize um ferramental dedicado sobre uma demanda tecnicamente incompatível com ele. Uma alteração posterior de diâmetro ou resina pode exigir outro ferramental ou uma nova qualificação, mesmo que o programa comercial mantenha o mesmo nome de projeto. Separe o volume firme do componente congelado das variantes especulativas. Assim, o cálculo de equilíbrio é um recurso transparente de planejamento, e não uma justificativa baseada em peças que o ferramental proposto talvez nunca produza.
Como linhas de partição, marcas de injeção e marcas de usinagem afetam a função?
A questão importante é onde uma característica pode tocar a montagem. Uma esfera que gira livremente pode apresentar qualquer ponto da superfície à vedação; por isso, não se pode descartar uma pequena marca localizada só porque cobre pouca área. Uma esfera mantida em orientação definida pode permitir outra disposição da superfície, desde que a orientação seja mantida de forma positiva.
Na moldagem, pergunte como a região de partição e a área de injeção aparecerão após o acabamento final proposto. Uma amostra de referência ou um critério de superfície definido pode esclarecer melhor o requisito do que a palavra lisa. O teste do ferramental deve examinar as características reais nas cavidades relevantes, e não apenas a esfera mais atraente selecionada do primeiro lote.
Na usinagem, inspecione transições de fixação, marcas de ferramenta e qualquer característica da separação final. Uma amostra torneada pode exigir acabamento adicional para alcançar a condição de contato necessária. Tensões residuais e calor localizado também podem causar alteração dimensional após a liberação ou estabilização; portanto, combine o momento da inspeção final.
Não equipare uma superfície visualmente sem emendas a forma perfeita ou rugosidade aceitável. Da mesma forma, uma linha cosmética visível longe de todo contato funcional talvez não justifique uma alteração de processo dispendiosa. Relacione a aceitação aos requisitos reais de movimento, contato e limpeza.
Inspecione a superfície após a última operação acordada. Um pré-formado moldado pode parecer áspero, mas tornar-se adequado depois do acabamento; uma amostra polida pode ganhar marcas de manuseio antes do envio. Identifique a etapa representada por uma foto ou relatório para permitir comparação justa com o componente entregue.
Um protótipo usinado pode validar um material de produção moldado?
Pode validar algumas questões de projeto, mas seu escopo deve ser declarado. Um protótipo pode demonstrar ajuste aproximado, acesso à montagem ou um conceito geométrico útil. Talvez não represente o composto de produção, orientação, tensões residuais, características da superfície ou distribuição dimensional. Identifique quais conclusões podem ser transferidas e quais exigem novas evidências.
Produtos de estoque semiacabado e compostos de moldagem com a mesma abreviação de família de polímero não são necessariamente formulações idênticas. Um lubrificante, reforço ou auxiliar de processamento pode alterar desgaste, rigidez, limpeza ou documentação regulatória. Compare as descrições reais do material antes de chamar as rotas de equivalentes.
A estrutura interna também pode importar. Uma peça obtida de material de estoque e uma peça moldada podem ter orientações, histórico de resfriamento ou riscos de vazios diferentes. Isso justifica exame direcionado e testes funcionais, não prova que uma rota seja sempre defeituosa. Use o risco da aplicação para escolher as evidências relevantes.
Para um componente de fluido, teste a candidata final de série no meio, sede e ciclo térmico pretendidos. Para um mecanismo de retenção, inclua a mola, guia e processo de inserção reais. Para um componente óptico ou de fluxo visível, inspecione o caminho óptico e a condição da superfície relevantes. Cada aplicação impõe demandas diferentes à rota de produção.
Mantenha o registro de desenvolvimento conciso, mas específico: material e processo do protótipo, perguntas respondidas, riscos em aberto e verificação planejada da produção. Isso vale mais do que uma declaração geral de que o protótipo funcionou. Permite que a fabricação mude de forma consciente sem perder as premissas de engenharia que tornaram útil o primeiro ensaio.
O que um plano de validação de baixo volume até a série deve comparar?
Compare amostras identificadas da rota de produção pretendida com a base de desenvolvimento. Use a mesma condição de medição e os testes funcionais relevantes. Se o composto mudar, mantenha essa distinção para não confundir efeito do processo com efeito do material. Uma comparação pequena, mas bem definida, informa mais do que uma grande coleção de resultados sem relação entre si.
Para um ferramental multicavidade, considere diferenças entre cavidades quando puderem afetar o requisito. Uma média agrupada pode ocultar uma cavidade que produz uma marca de superfície ou distribuição de tamanho diferente. Pergunte como amostras e registros identificarão a origem relevante. Não exija rastreabilidade por cavidade quando ela não acrescentar controle útil, mas não a ignore quando o ensaio revelar um padrão.
Na usinagem, considere preparações repetidas e lotes de material de estoque, principalmente se as primeiras amostras tiverem sido ajustadas individualmente. Um protótipo selecionado manualmente pode não representar um processo recorrente econômico. Pergunte se a sequência proposta de produção preserva o acabamento e as dimensões demonstrados pelas amostras aprovadas.
Combine características dimensionais, superfície ativa, identidade do material e resultados funcionais. Inclua a operação de montagem se puder danificar a esfera. Quando a transição de processo for significativa, use planejamento de amostragem e validação para definir o ensaio representativo de série, em vez de tratar o primeiro pedido de desenvolvimento como aprovação permanente.
Por fim, congele as evidências relevantes para a rota escolhida. Se a demanda crescer depois, reavalie se outra opção de fabricação continua atraente com cotações atuais e conhecimento funcional acumulado. A decisão de processo deve poder ser revista sem apagar os requisitos que protegem o dispositivo.
Onde os OEMs podem investigar rotas de fabricação de esferas de plástico?
China
Para fornecimento na China, a MEITUO em Qingdao pode receber uma consulta de desenvolvimento que informe tanto a quantidade imediata de amostras quanto o provável plano de produção. Uma busca por esferas de plástico personalizadas na China é mais produtiva quando o comprador explica se aceita investimento em ferramental e quais superfícies são críticas. Peça a rota realmente proposta, sem presumir que toda esfera personalizada seja usinada.
Se o projeto puder mudar, identifique as dimensões ainda em aberto e as decisões que a primeira amostra deve esclarecer. Isso permite que a proposta separe amostras exploratórias de um processo de produção repetida, preservando a economia e o escopo técnico.
Estados Unidos
A Orange Products em Allentown, Pensilvânia, descreve esferas de plástico de precisão de grau de engenharia e produtos relacionados a desenvolvimento personalizado. É um exemplo pertinente de pesquisa nos EUA para discutir um projeto definido de esfera, sujeito à confirmação do processo, composto e capacidade específica. Uma linha pública de produtos não comprova que sua geometria personalizada já tenha ferramental.
Os OEMs dos EUA podem comparar propostas locais e da China separando custos não recorrentes, preços por peça aprovada e escopo das amostras. Mantenha os mesmos requisitos finais de superfície nas duas solicitações. Caso contrário, um pré-formado de baixo custo e uma esfera funcional acabada podem parecer propostas concorrentes, embora sejam entregáveis diferentes.
Itália
A RGPBALLS em Cinisello Balsamo publica categorias de esferas plásticas de precisão, incluindo esferas plásticas usinadas para terminais de haste. É um ponto de partida italiano para pesquisar uma consulta sobre rota de fabricação; a rota para uma esfera comum específica ainda precisa ser confirmada. Não deduza um método universal da existência de uma categoria de produto usinado.
Para um programa europeu, faça as mesmas perguntas sobre acabamento, propriedade do ferramental quando relevante, representatividade das amostras e quantidade recorrente. A localização pode afetar a logística, mas uma comparação Itália versus China só faz sentido depois de alinhar material e produto aprovado.
Como a MEITUO pode estruturar um projeto de desenvolvimento de esferas de plástico personalizadas?
MEITUO Balls está associada à Qingdao Meituo Steel Co., Ltd., em Qingdao, China. Para decidir a rota de fabricação, a empresa precisa conhecer a maturidade do projeto, a quantidade imediata e a demanda recorrente pretendida, além do desenho. Um pedido vago de esfera personalizada não revela se a proposta deve priorizar flexibilidade, custo do ferramental ou consistência em série.
Envie o requisito de material ou a lista de candidatas, desenho, superfície funcional, etapas de quantidade e condições de aplicação para [email protected]. Informe se o comprador aceita uma alteração de processo após o desenvolvimento e quais evidências seriam necessárias para aprová-la. Inclua na consulta qualquer restrição sobre propriedade do ferramental ou marca do material.
Use a página de desenvolvimento personalizado para iniciar a conversa. A rota real, geometria viável, documentação e fornecimento precisam ser avaliados. Combine um plano concreto de amostras e compare o custo completo do projeto, para que um protótipo promissor possa avançar rumo a um componente reproduzível sem substituição de fabricação não documentada.
FAQ sobre esferas de plástico usinadas vs moldadas: o que os compradores devem perguntar?
A usinagem é sempre mais barata para pequenas quantidades?
Não. Compare custos reais de preparação, material de estoque, tempo de ciclo e acabamento com ferramental e custo por peça aprovada. A quantidade, sozinha, não define a rota econômica.
Uma esfera moldada sempre mantém uma emenda?
A condição final depende do ferramental, processo e acabamento posterior. Defina as características de superfície permitidas na esfera entregue, em vez de presumir uma condição diretamente moldada.
Um protótipo usinado pode qualificar a produção moldada?
Somente para as questões que realmente representa. Material, estrutura, marcas e repetibilidade de produção podem exigir um ensaio separado representativo da série.
O que representa o ponto de equilíbrio de 4,000 peças do exemplo?
É o ponto de igualdade entre custos fixos e unitários explicitamente hipotéticos. Não é referência de mercado, recomendação de fabricação nem cotação da MEITUO.
Por que a identificação da cavidade às vezes importa?
Ela pode revelar diferenças ocultas por resultados agrupados, como uma cavidade que produz marca ou distribuição dimensional distinta. Use-a quando for relevante ao requisito.
O que uma RFQ de comparação de rotas deve incluir?
Inclua material exato, desenho, superfície ativa, quantidades de desenvolvimento e recorrentes, maturidade do projeto, requisitos do produto aprovado e escopo pretendido de validação das amostras.