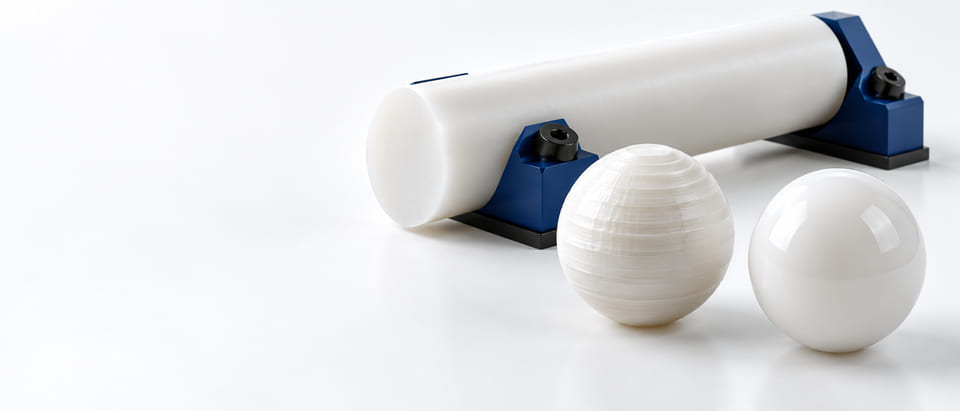
Elegir un proceso de fabricación es una decisión de proyecto además de una decisión sobre el precio unitario. Esta guía explica cómo puede pasar un OEM de muestras de desarrollo flexibles a una bola de plástico económica y reproducible sin perder de vista los requisitos de material o superficie.
Respuesta rápida: bolas de plástico mecanizadas frente a moldeadas: ¿qué proceso conviene para bajo volumen?
Merece la pena estudiar el mecanizado cuando el diseño está evolucionando, las cantidades son limitadas o se dispone de un material de barra adecuado sin utillaje de moldeo específico. El moldeo merece la pena cuando la demanda repetida, un diseño estable y un compuesto adecuado justifican el utillaje y el desarrollo del proceso. Ninguno de los dos procesos produce automáticamente la mejor esfera ni el menor coste total del proyecto.
Compare la secuencia de fabricación completa. Un bruto moldeado seguido de acabado es distinto de una bola tal como sale del molde; una esfera torneada seguida de lapeado es distinta de un prototipo con acabado mínimo. Pregunte qué geometría y superficie se entregarán realmente. La denominación del proceso por sí sola no define la superficie activa de sellado.
Para el desarrollo de bolas a medida de MEITUO, indique la cantidad de desarrollo, la demanda anual probable, la madurez del diseño y el contacto funcional. Deje que la propuesta de fabricación responda a esas condiciones. Mantenga visible el cambio de mecanizado de prototipos a moldeo de serie como un cambio de proceso que puede requerir una validación representativa de muestras.
¿Qué etapas de fabricación se ocultan tras las bolas mecanizadas y moldeadas?
Una bola mecanizada puede empezar como barra u otra forma de material de partida y pasar después por desbaste, acabado y cualquier operación acordada de estabilización o pulido. La calidad del material inicial, el calor de corte, la sujeción y las tensiones residuales pueden influir en el resultado. El proceso ofrece flexibilidad, pero un prototipo atractivo no demuestra que todos los grados de material inicial o volúmenes de producción se comporten igual.
Una bola moldeada necesita una cavidad, una estrategia de llenado y un método para separar la pieza terminada del molde y del sistema de alimentación. Pueden importar las líneas de partición, las marcas de entrada, la contracción y el historial local del proceso. El diseño del molde y el control del proceso influyen en estas características; un acabado posterior puede modificar su importancia. No suponga que todas las esferas moldeadas se suministran directamente desde la cavidad sin procesamiento adicional.
Una misma familia de polímeros puede estar representada por distintos grados para barra y para moldeo. El comportamiento de flujo, los aditivos o las características moleculares pueden diferir. Si un prototipo mecanizado utiliza un producto de barra que no está disponible como el compuesto de moldeo propuesto, la transición a producción cambia algo más que el método de conformado. Identifique el compuesto en ambas propuestas.
Pida que se describa la secuencia prevista en términos prácticos: forma de material de origen, etapa principal de conformado, tratamiento final de superficie y estado de medición final. Esto basta para revelar diferencias importantes sin exigir detalles de proceso confidenciales. También hace visible una ruta híbrida, como moldear brutos casi acabados antes del acabado de precisión, que una casilla sencilla de mecanizado frente a moldeo pasaría por alto.
Bolas de plástico mecanizadas frente a moldeadas: ¿qué compensaciones deben figurar en el presupuesto?
El bajo volumen es relativo al coste del utillaje, el coste unitario, la geometría y los cambios de diseño previstos por el cliente. No existe una cantidad anual universal a partir de la cual todas las bolas deban cambiar de proceso. Compare el alcance ofertado real y considere si el molde puede servir para el diseño de producción estable.
| Pregunta del proyecto | Proceso mecanizado | Proceso moldeado | Acción del comprador |
|---|---|---|---|
| Cambios de diseño | Se pueden revisar trayectorias y material de partida | Pueden ser necesarios cambios de cavidad | Estime las revisiones probables antes de comprometerse |
| Inversión inicial | La preparación y programación también cuestan | El diseño y la fabricación del molde añaden coste | Compare todo el alcance no recurrente |
| Economía unitaria | Dominan el material de partida, el tiempo de ciclo y el acabado | Importan el ciclo, las cavidades, el material y el acabado | Utilice cantidades equivalentes de producto aceptado |
| Características superficiales | Posibles marcas de corte o sujeción | Posibles marcas de entrada y de partición | Ubique las características respecto al contacto funcional |
| Elección del material | Depende de la disponibilidad de material de partida adecuado | Depende del compuesto de moldeo adecuado | Conserve la química y los modificadores aprobados exactos |
| Evidencia de escalado | Repetibilidad entre barras y configuraciones | Repetibilidad entre cavidades y ciclos | Valide el proceso previsto para serie |
No cuente como piezas equivalentes los brutos rechazados o sin acabar. Un proceso con bajo coste de conformado puede requerir más acabado o selección. A la inversa, un presupuesto unitario más alto puede incluir una operación superficial esencial para el conjunto. Pregunte qué criterios de aceptación se incluyen en vez de suponer que ambos precios terminan en la misma fase de producción.
La propiedad, el mantenimiento, el almacenamiento y los derechos de revisión del utillaje también forman parte de la comparación comercial. No determinan la idoneidad técnica, pero afectan a la economía del proyecto según su patrón real de demanda. Una previsión a un año y un programa a cinco años pueden justificar decisiones distintas.
¿Dónde está el punto de equilibrio de costes? Un cálculo claramente hipotético
Suponga que una ruta mecanizada tiene un coste fijo de preparación de 400 USD y un coste por pieza aceptada de 2,20 USD. Suponga que una ruta moldeada tiene un coste inicial de utillaje y preparación de 5.400 USD y un coste por pieza aceptada de 0,95 USD. Son valores inventados con fines didácticos, no precios de mercado ni presupuestos de MEITUO. Se supone que ambas rutas cumplen los mismos requisitos e incluyen el mismo acabado pertinente.
Las ecuaciones de coste total son 400 USD + 2,20 USD × N y 5.400 USD + 0,95 USD × N. Al igualarlas se obtiene 1,25 USD × N = 5.000 USD, por lo que el punto de equilibrio ilustrativo es de 4.000 piezas aceptadas. Para 500 piezas, el mecanizado suma 1.500 USD y el moldeo 5.875 USD. Para 10.000 piezas, los totales son 22.400 USD y 14.900 USD, respectivamente.
El resultado solo es útil bajo esos supuestos. Una revisión del diseño que requiera una cavidad nueva, distintas tasas de rechazo, mantenimiento del utillaje o acabado adicional cambia las ecuaciones. Si la demanda llega durante varios años, también importan el calendario de pagos y la incertidumbre. Una previsión no equivale a un pedido liberado.
Separe la economía de desarrollo de la economía de serie. El comprador puede utilizar razonablemente muestras mecanizadas para resolver la geometría y después cualificar una ruta de producción moldeada cuando el diseño esté estable. Es un plan de dos etapas, no una prueba de que las muestras de desarrollo validen automáticamente el proceso de producción.
Sustituya todos los datos de entrada por presupuestos reales comparables. Confirme qué ocurrirá si la primera prueba de producción revela una línea de unión o una marca de contacto inaceptable. El retrabajo, la modificación del molde y la repetición de muestras pueden ser importantes, especialmente si el presupuesto inicial no definió la superficie activa. Incluya esos riesgos de forma explícita en vez de añadir un porcentaje arbitrario de contingencia y considerar resuelto el asunto.
No amortice un molde específico sobre una demanda técnicamente incompatible con él. Un cambio posterior de diámetro o resina puede requerir otro utillaje o una nueva cualificación, aunque el programa comercial conserve el mismo nombre. Separe el volumen firme para el componente congelado de las variantes especulativas. Así, el cálculo del punto de equilibrio es una ayuda transparente para planificar y no una justificación basada en piezas que el molde propuesto quizá nunca pueda producir.
¿Cómo afectan a la función las líneas de partición, las marcas de entrada y las marcas de mecanizado?
La cuestión importante es dónde puede entrar en contacto una característica con el conjunto. Una bola que gira libremente puede presentar cualquier punto de la superficie a una junta, por lo que una pequeña marca localizada no debe descartarse solo porque ocupe poca superficie. Una bola retenida en una orientación definida puede permitir otra disposición superficial, siempre que la orientación se mantenga de forma positiva.
En el moldeo, pregunte qué aspecto tendrán la zona de partición y la de entrada después del acabado final propuesto. Una muestra de referencia o un criterio superficial definido puede aclarar mejor el requisito que la palabra liso. Una prueba del molde debe examinar las características reales de las cavidades pertinentes, no solo la esfera más atractiva seleccionada de la primera serie.
En el mecanizado, inspeccione las transiciones de sujeción, las marcas de herramienta y cualquier característica de separación final. Una muestra torneada puede necesitar acabado adicional para lograr la condición de contacto. Las tensiones residuales y el calor local también pueden producir cambios dimensionales tras liberar o estabilizar la pieza, por lo que hay que acordar cuándo se realiza la inspección final.
No equipare una superficie visualmente sin juntas con una forma perfecta o un valor de rugosidad aceptable. A la inversa, una línea estética visible alejada de todo contacto funcional quizá no justifique un cambio de proceso costoso. Vincule la aceptación a los requisitos reales de movimiento, contacto y limpieza.
La inspección superficial debe realizarse después de la última operación acordada. Un bruto moldeado puede parecer rugoso y volverse adecuado tras el acabado; una muestra pulida puede adquirir marcas de manipulación antes del envío. Identifique la etapa que representa una foto o un informe para poder compararlos justamente con el componente entregado.
¿Un prototipo mecanizado puede validar el material de producción moldeado?
Puede validar algunas cuestiones de diseño, pero debe especificarse su alcance. Un prototipo puede demostrar un ajuste aproximado, la accesibilidad del montaje o un concepto geométrico útil. Puede no representar el compuesto de producción, la orientación, las tensiones residuales, las características superficiales ni la distribución dimensional. Identifique qué conclusiones son transferibles y cuáles requieren nuevas evidencias.
Los productos de barra y los compuestos de moldeo con la misma abreviatura de familia polimérica no son necesariamente formulaciones idénticas. Un lubricante, un refuerzo o un auxiliar de proceso puede cambiar el desgaste, la rigidez, la limpieza o la documentación normativa. Compare las descripciones reales del material antes de declarar equivalentes los procesos.
También puede importar la estructura interna. Una pieza obtenida de barra y otra moldeada pueden tener distinta orientación del material, historial de enfriamiento o riesgo de vacíos. Son motivos para realizar análisis específicos y ensayos funcionales, no pruebas de que un proceso sea siempre defectuoso. Utilice el riesgo de la aplicación para elegir las evidencias pertinentes.
Para un componente de fluido, ensaye la candidata final de serie en el medio, asiento y ciclo térmico previstos. Para un detente, incluya el muelle, la guía y el proceso de inserción reales. Para un componente óptico o de flujo visible, inspeccione la trayectoria de luz y el estado superficial pertinentes. Cada aplicación impone exigencias distintas al proceso de producción.
Mantenga conciso pero específico el registro de desarrollo: material y proceso del prototipo, preguntas respondidas, riesgos abiertos y verificación de producción prevista. Es más útil que una afirmación general de que el prototipo funcionó. Permite cambiar la fabricación con criterio sin perder los supuestos de ingeniería que hicieron útil la primera prueba.
¿Qué debe comparar un plan de validación desde bajo volumen hasta serie?
Compare muestras identificadas de la ruta de producción prevista con la referencia de desarrollo. Utilice la misma condición de medición y las pruebas funcionales pertinentes. Si cambia el compuesto, conserve esa distinción para no confundir el efecto del proceso con el del material. Una comparación pequeña pero bien definida aporta más información que una colección amplia de resultados de muestras inconexos.
Para un molde multicavidad, considere las diferencias entre cavidades cuando puedan afectar al requisito. Un promedio conjunto puede ocultar una cavidad que produce una marca superficial o una distribución dimensional distinta. Pregunte cómo se identificarán el origen de las muestras y los registros pertinentes. No exija trazabilidad por cavidad si no aporta ningún control útil, pero tampoco la ignore cuando el ensayo revele un patrón.
En el mecanizado, considere la repetición de configuraciones y lotes de material, especialmente si las primeras muestras se ajustaron individualmente. Un prototipo seleccionado a mano quizá no represente un proceso recurrente económico. Pregunte si la secuencia de producción propuesta conserva el acabado y las dimensiones demostrados por las muestras aprobadas.
Acuerde las características dimensionales, la superficie activa, la identidad del material y los resultados funcionales. Incluya la operación de montaje si puede dañar la esfera. Cuando la transición de proceso sea importante, utilice la planificación de muestreo y validación para definir una prueba representativa de serie, en vez de tratar el primer pedido de desarrollo como una aprobación permanente.
Por último, congele las evidencias pertinentes para la ruta elegida. Si la demanda crece más adelante, revise si otra opción de fabricación sigue siendo atractiva con presupuestos actuales y los conocimientos funcionales acumulados. Se debe poder reconsiderar una decisión de proceso sin borrar los requisitos que protegen el dispositivo.
¿Dónde pueden investigar los OEM las rutas de fabricación de bolas de plástico?
China
Para el abastecimiento en China, MEITUO en Qingdao puede recibir una consulta de desarrollo que indique tanto la cantidad inmediata de muestras como el plan probable de producción. La búsqueda de bolas de plástico personalizadas en China es más productiva si el comprador explica si acepta inversión en utillaje y qué superficies son críticas. Pregunte por la ruta propuesta real en vez de suponer que toda esfera a medida se mecaniza.
Si el diseño puede cambiar, identifique las dimensiones aún abiertas y las decisiones que debe resolver la primera muestra. Así, una propuesta puede separar las muestras exploratorias del proceso de producción recurrente y conservar la economía y el alcance técnico.
Estados Unidos
Orange Products, en Allentown, Pensilvania, describe bolas de plástico de precisión de grado de ingeniería y productos relacionados con desarrollo a medida. Es un ejemplo pertinente de investigación estadounidense para conversar sobre un proyecto de bola definido, con proceso, compuesto y capacidad específica pendientes de confirmar. Una gama pública de productos no demuestra que ya exista un utillaje para su geometría personalizada.
Los OEM estadounidenses pueden comparar propuestas locales y chinas separando los costes no recurrentes, los precios por pieza aceptada y el alcance de las muestras. Mantenga los mismos requisitos de superficie final en ambas consultas. De lo contrario, un bruto económico y una esfera funcional acabada pueden parecer ofertas competidoras cuando se trata de entregas distintas.
Italia
RGPBALLS, en Cinisello Balsamo, publica categorías de bolas plásticas de precisión, incluidas bolas mecanizadas de plástico para rótulas. Es un punto de partida italiano para investigar una consulta sobre procesos de fabricación; aún hay que confirmar la ruta para una esfera convencional concreta. No deduzca un método universal de la presencia de una categoría de producto mecanizado.
En un programa europeo, plantee las mismas preguntas sobre el acabado, la propiedad del utillaje cuando corresponda, la representatividad de las muestras y la cantidad recurrente. La ubicación puede afectar a la logística, pero una comparación entre Italia y China solo resulta significativa una vez alineados el material y el producto aceptado.
¿Cómo puede plantear MEITUO un proyecto de desarrollo de bolas de plástico a medida?
MEITUO Balls está vinculada a Qingdao Meituo Steel Co., Ltd., en Qingdao, China. Para decidir la ruta de fabricación, la empresa necesita conocer la madurez del diseño, la cantidad inmediata y la demanda recurrente prevista, además del plano. Una solicitud vaga de una bola a medida no revela si deben primar la flexibilidad, el coste del utillaje o la uniformidad de serie.
Envíe el requisito de material o la lista de candidatas, el plano, la superficie funcional, las etapas de cantidad y las condiciones de aplicación a [email protected]. Indique si el comprador acepta cambiar de proceso después del desarrollo y qué evidencias serían necesarias para aprobarlo. Incluya en la consulta cualquier restricción sobre la propiedad del utillaje o la marca del material.
Utilice la página de desarrollo a medida para iniciar la conversación. Hay que revisar la ruta real, la geometría alcanzable, la documentación y el suministro. Acuerde un plan concreto de muestras y compare el coste completo del proyecto, para que un prototipo prometedor pueda avanzar hacia un componente reproducible sin una sustitución de fabricación no documentada.
Preguntas frecuentes sobre bolas de plástico mecanizadas frente a moldeadas: ¿qué deben preguntar los compradores?
¿El mecanizado siempre es más barato para cantidades pequeñas?
No. Compare los costes reales de preparación, material de partida, tiempo de ciclo y acabado con los del utillaje y las piezas aceptadas. La cantidad por sí sola no determina cuál es la ruta más económica.
¿Una bola moldeada siempre conserva una línea de unión?
La condición final depende del utillaje, el proceso y el acabado posterior. Defina las características superficiales permitidas en la esfera entregada en vez de suponer que se acepta tal como sale del molde.
¿Un prototipo mecanizado puede cualificar la producción moldeada?
Solo para las cuestiones que realmente representa. El material, la estructura, las marcas y la repetibilidad de producción pueden requerir una prueba independiente representativa de serie.
¿Qué representa el punto de equilibrio de 4.000 piezas del ejemplo?
Es el punto de igualdad para costes fijos y unitarios expresamente hipotéticos. No es un referente de mercado, una recomendación de fabricación ni un presupuesto de MEITUO.
¿Por qué a veces importa identificar la cavidad?
Puede revelar diferencias ocultas por los resultados agrupados, como una cavidad que produzca una marca o distribución dimensional distinta. Utilícelo cuando sea pertinente para el requisito.
¿Qué debe incluir una solicitud de presupuesto para comparar procesos?
Incluya el material exacto, el plano, la superficie activa, las cantidades de desarrollo y recurrentes, la madurez del diseño, los requisitos del producto aceptado y el alcance previsto de validación de muestras.