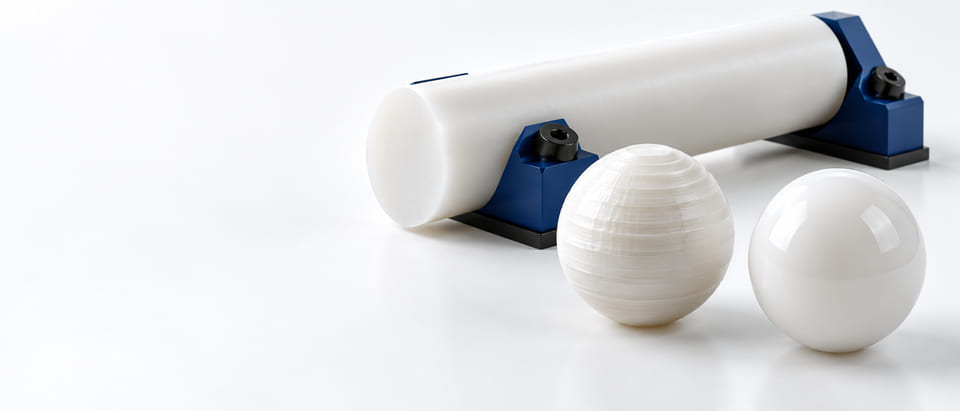
Le choix d’un procédé de fabrication relève du projet autant que du prix unitaire. Ce guide explique comment un équipementier peut passer d’échantillons de développement flexibles à une bille plastique économique et reproductible, sans perdre de vue les exigences de matière ou de surface.
Réponse rapide : billes plastiques usinées ou moulées, quelle méthode convient aux petites séries ?
L’usinage mérite souvent d’être étudié lorsque la conception évolue, que les quantités sont limitées ou qu’une matière en stock adaptée est disponible sans outillage de moulage dédié. Le moulage mérite d’être étudié lorsque la récurrence de la demande, la stabilité de la conception et un composé adapté justifient l’outillage et la mise au point du procédé. Aucune méthode ne garantit à elle seule la meilleure sphère ni le coût total de projet le plus bas.
Comparez la séquence complète de fabrication. Un ébauché moulé puis fini diffère d’une bille à l’état brut de moulage ; une sphère tournée puis rodée diffère d’un prototype à finition minimale. Demandez quelle géométrie et quelle surface seront réellement livrées. La seule désignation du procédé ne définit pas la surface d’étanchéité active.
Pour le développement de billes sur mesure MEITUO, indiquez la quantité de développement, la demande annuelle probable, la maturité de la conception et la zone de contact fonctionnelle. Laissez ces conditions guider la proposition de fabrication. Signalez clairement le passage de l’usinage de prototype au moulage en série : ce changement de procédé peut exiger la validation d’échantillons représentatifs.
Quelles étapes de fabrication se cachent derrière les billes usinées et moulées ?
Une bille usinée peut partir d’une barre ou d’une autre forme de matière en stock, puis passer par l’ébauche, la finition et les étapes convenues de stabilisation ou de polissage. La qualité du stock, la chaleur de coupe, le maintien de la pièce et les contraintes résiduelles peuvent influer sur le résultat. Cette méthode offre de la souplesse, mais un prototype réussi ne prouve pas que toutes les nuances de stock ou toutes les échelles de production se comporteront de façon identique.
Une bille moulée nécessite une empreinte, une stratégie de remplissage et un moyen de séparer la pièce finie du moule et du système d’alimentation. Les plans de joint, traces de seuil, retassures et conditions locales du procédé peuvent compter. La conception de l’outil et la maîtrise du procédé influent sur ces caractéristiques, que les opérations de finition ultérieures peuvent modifier. Ne supposez pas que toute bille moulée sort directement de l’empreinte sans autre traitement.
Une même famille de polymères peut exister sous différentes nuances pour le stock et le moulage. Le comportement à l’écoulement, les additifs ou les caractéristiques moléculaires peuvent varier. Si le prototype usiné utilise un produit en stock différent du composé de moulage proposé, le passage en production change davantage que la méthode de mise en forme. Identifiez le composé dans les deux propositions.
Demandez la séquence prévue en termes pratiques : forme de matière de départ, principale étape de mise en forme, traitement de surface final et état au moment de la mesure finale. Cela révèle les principales différences sans exiger de détails de procédé confidentiels. Cette approche rend aussi visible une méthode hybride, par exemple le moulage d’ébauches proches de la forme finale avant finition de précision, que ne montrerait pas une simple case « usinage ou moulage ».
Billes plastiques usinées ou moulées : quels compromis inclure dans le devis ?
La notion de petite série dépend du coût de l’outillage, du coût unitaire, de la géométrie et des changements de conception prévus par le client. Il n’existe pas de quantité annuelle universelle à partir de laquelle toutes les billes devraient changer de procédé. Comparez le périmètre réellement proposé et vérifiez si l’outil peut servir la conception de production stabilisée.
| Question de projet | Procédé par usinage | Procédé par moulage | Action de l’acheteur |
|---|---|---|---|
| Évolutions de la conception | Les trajectoires d’outil et le stock peuvent être modifiés | Une modification de l’empreinte peut être nécessaire | Estimer les révisions probables avant de s’engager |
| Investissement initial | La préparation et la programmation ont aussi un coût | La conception et la fabrication de l’outillage ajoutent un coût | Comparer l’ensemble des coûts non récurrents |
| Économie unitaire | Le stock, le temps de cycle et la finition sont déterminants | Le cycle, le nombre d’empreintes, la matière et la finition comptent | Comparer des quantités équivalentes de pièces acceptées |
| Caractéristiques de surface | Des traces de coupe ou de maintien sont possibles | Des traces de seuil et de plan de joint sont possibles | Situer ces caractéristiques par rapport aux zones fonctionnelles |
| Choix de la matière | Dépend d’un stock adapté | Dépend d’un composé de moulage adapté | Préserver exactement la chimie et les modifiants approuvés |
| Éléments de preuve à l’échelle supérieure | Répétabilité entre lots de stock et réglages | Répétabilité entre empreintes et séries | Valider le procédé de série prévu |
Ne comptez pas des ébauches rebutées ou non finies comme des pièces acceptées équivalentes. Un procédé peu coûteux en mise en forme peut nécessiter davantage de finition ou de tri. À l’inverse, un devis unitaire plus élevé peut déjà inclure une opération de surface essentielle à l’assemblage. Demandez quels critères d’acceptation sont inclus au lieu de supposer que les deux prix portent sur le même stade de fabrication.
La propriété de l’outillage, sa maintenance, son stockage et les droits de modification doivent aussi entrer dans la comparaison commerciale. Ils ne déterminent pas l’adéquation technique, mais influent sur la rentabilité du projet selon son profil réel de demande. Une prévision sur un an et un programme sur cinq ans peuvent justifier des choix différents.
Où se situe le seuil de rentabilité ? Un calcul clairement hypothétique
Supposons que le procédé usiné ait un coût fixe de préparation de 400 $ et un coût de 2,20 $ par pièce acceptée. Supposons que le procédé moulé ait un coût initial d’outillage et de préparation de 5 400 $ et un coût de 0,95 $ par pièce acceptée. Ces valeurs sont inventées à titre pédagogique : ce ne sont ni des prix du marché ni des devis MEITUO. Les deux méthodes sont supposées satisfaire les mêmes exigences et inclure les mêmes finitions pertinentes.
Les équations de coût total sont 400 $ + 2,20 $N et 5 400 $ + 0,95 $N. En les égalant, on obtient 1,25 $N = 5 000 $, soit un seuil indicatif de 4 000 pièces acceptées. Pour 500 pièces, l’usinage totalise 1 500 $ et le moulage 5 875 $. Pour 10 000 pièces, les totaux sont respectivement de 22 400 $ et 14 900 $.
Le résultat n’est valable que selon ces hypothèses. Une révision de conception exigeant une nouvelle empreinte, des taux de rebut différents, la maintenance de l’outil ou des finitions supplémentaires modifient les équations. Si la demande s’étale sur plusieurs années, le calendrier des dépenses et l’incertitude comptent aussi. Une prévision n’équivaut pas à une commande ferme.
Distinguez l’économie du développement de celle de la série. L’acheteur peut raisonnablement utiliser des échantillons usinés pour résoudre les questions de géométrie, puis qualifier un procédé de moulage de production une fois la conception stabilisée. Il s’agit d’un plan en deux étapes, et non d’une preuve que les échantillons de développement valident automatiquement le procédé de production.
Remplacez chaque donnée par des devis réellement comparables. Vérifiez ce qui se passe si le premier essai de production révèle un joint ou une marque de contact inacceptable. La reprise, la modification de l’outil et la répétition des échantillons peuvent coûter cher, surtout si le devis initial ne définissait pas la surface active. Faites apparaître ces risques explicitement au lieu d’ajouter un pourcentage arbitraire de réserve en prétendant avoir résolu le problème.
N’amortissez pas un outil dédié sur une demande techniquement incompatible avec celui-ci. Un changement ultérieur de diamètre ou de résine peut exiger un autre outillage ou une nouvelle qualification, même si le programme commercial conserve le même nom de projet. Distinguez le volume ferme du composant figé des variantes hypothétiques. Le calcul du seuil devient ainsi un outil de planification transparent plutôt qu’une justification fondée sur des pièces que l’outil proposé ne produira peut-être jamais.
Quel effet les plans de joint, traces de seuil et marques d’usinage ont-ils sur la fonction ?
La question essentielle est de savoir où une caractéristique peut toucher l’assemblage. Une bille qui tourne librement peut présenter n’importe quel point de sa surface à un joint ; une petite trace localisée ne peut donc pas être écartée au seul motif qu’elle couvre une faible surface. Une bille maintenue dans une orientation définie peut permettre une autre disposition de surface, à condition que cette orientation soit garantie.
Pour le moulage, demandez l’aspect de la zone de joint et du seuil après la finition finale proposée. Un échantillon de référence ou un critère de surface défini précise mieux l’exigence que le terme « lisse ». Un essai d’outillage doit examiner les caractéristiques réelles sur les empreintes concernées, et pas uniquement la sphère la plus esthétique choisie dans le premier lot.
Pour l’usinage, inspectez les transitions de maintien, les marques d’outil et toute trace de séparation finale. Un échantillon tourné peut nécessiter une finition supplémentaire pour obtenir le contact voulu. Les contraintes résiduelles et la chaleur locale peuvent aussi modifier les dimensions après libération ou stabilisation ; convenez donc du moment de l’inspection finale.
N’assimilez pas une surface visuellement sans joint à une forme parfaite ou à une rugosité acceptable. À l’inverse, une ligne d’aspect visible, éloignée de tous les contacts fonctionnels, ne justifie pas forcément un changement de procédé coûteux. Fondez l’acceptation sur les exigences réelles de mouvement, de contact et de propreté.
L’inspection de surface doit avoir lieu après la dernière opération convenue. Une ébauche moulée peut sembler rugueuse et devenir conforme après finition ; un échantillon poli peut subir des marques de manipulation avant expédition. Précisez l’étape représentée par une photo ou un rapport afin de pouvoir la comparer équitablement au composant livré.
Un prototype usiné peut-il valider la matière de production moulée ?
Il peut valider certaines questions de conception, mais son périmètre doit être explicite. Un prototype peut démontrer un ajustement approximatif, l’accessibilité de l’assemblage ou un concept géométrique utile. Il peut ne pas représenter le composé de production, l’orientation, les contraintes résiduelles, les caractéristiques de surface ou la dispersion dimensionnelle. Indiquez quelles conclusions sont transférables et lesquelles nécessitent de nouveaux éléments de preuve.
Des produits en stock et des composés de moulage portant la même abréviation de famille de polymères n’ont pas nécessairement une formulation identique. Un lubrifiant, un renfort ou un auxiliaire de mise en œuvre peut modifier l’usure, la rigidité, la propreté ou la documentation réglementaire. Comparez les désignations réelles des matières avant de déclarer les procédés équivalents.
La structure interne peut également compter. Une pièce issue d’un stock et une pièce moulée peuvent présenter une orientation de matière, un historique de refroidissement ou un risque de porosité différents. Ce sont des motifs pour réaliser des examens ciblés et des essais fonctionnels, et non la preuve qu’un procédé est toujours défectueux. Choisissez les contrôles pertinents selon le risque de l’application.
Pour un composant en contact avec un fluide, testez le candidat de série final dans le fluide, sur le siège et selon le cycle thermique prévus. Pour un dispositif à crans, incluez le ressort, le guide et le processus d’insertion réels. Pour un composant optique ou à écoulement visible, inspectez le trajet lumineux et l’état de surface concernés. Chaque application impose des exigences différentes au procédé de production.
Tenez un dossier de développement concis mais précis : matière et procédé du prototype, questions résolues, risques ouverts et vérification de production prévue. C’est plus utile qu’une affirmation générale selon laquelle le prototype a fonctionné. La fabrication peut ainsi évoluer intelligemment sans perdre les hypothèses d’ingénierie qui ont rendu le premier essai utile.
Que comparer dans un plan de validation entre petite série et production ?
Comparez des échantillons identifiés issus du procédé de production prévu à la référence de développement. Utilisez les mêmes conditions de mesure et les essais fonctionnels pertinents. Si le composé change, consignez cette différence afin de ne pas confondre effet du procédé et effet de la matière. Une petite comparaison bien définie est plus instructive qu’une grande collection de résultats sans lien entre eux.
Pour un outil multicavité, examinez les écarts entre empreintes lorsqu’ils peuvent influer sur l’exigence. Une moyenne globale peut masquer une empreinte qui produit une trace de surface ou une distribution de dimensions différente. Demandez comment les échantillons et les dossiers identifieront leur origine. N’exigez pas une traçabilité par empreinte sans bénéfice de maîtrise, mais ne l’ignorez pas si l’essai révèle une tendance.
Pour l’usinage, examinez la répétition des réglages et les lots de stock, surtout si les premiers échantillons ont été ajustés individuellement. Un prototype sélectionné à la main ne représente pas nécessairement un procédé récurrent économique. Vérifiez que la séquence de production proposée préservera la finition et les dimensions démontrées par les échantillons approuvés.
Convenez des caractéristiques dimensionnelles, de la surface active, de l’identité de la matière et des résultats fonctionnels. Incluez l’opération d’assemblage si elle peut endommager la sphère. Si la transition de procédé est importante, utilisez la planification des échantillonnages et de la validation pour définir un essai représentatif de la série, au lieu de traiter la première commande de développement comme une approbation définitive.
Enfin, figez les éléments de preuve importants pour le procédé choisi. Si la demande augmente par la suite, réévaluez l’intérêt d’une autre méthode de fabrication à partir de devis à jour et des connaissances fonctionnelles acquises. Une décision de procédé doit pouvoir être réexaminée sans effacer les exigences qui protègent le dispositif.
Où les équipementiers peuvent-ils étudier les procédés de fabrication des billes plastiques ?
Chine
Pour un approvisionnement en Chine, MEITUO à Qingdao peut recevoir une demande de développement précisant la quantité immédiate d’échantillons et le plan de production probable. Une recherche de billes plastiques sur mesure en Chine est plus utile si l’acheteur indique si l’investissement dans l’outillage est acceptable et quelles surfaces sont critiques. Demandez le procédé réellement proposé au lieu de supposer que toute sphère sur mesure est usinée.
Si la conception peut évoluer, indiquez les dimensions encore ouvertes et les questions auxquelles le premier échantillon doit répondre. La proposition pourra distinguer les échantillons exploratoires du procédé de production récurrente, en préservant la cohérence économique et technique.
États-Unis
Orange Products, à Allentown en Pennsylvanie, présente des billes plastiques de précision de qualité technique et des produits liés au développement sur mesure. C’est un exemple américain pertinent pour discuter d’un projet de bille défini ; le procédé, le composé et les capacités précises restent à confirmer. Une gamme de produits publique ne prouve pas que votre géométrie personnalisée dispose déjà d’un outillage.
Les équipementiers américains peuvent comparer les offres locales et chinoises en séparant les coûts non récurrents, les prix par pièce acceptée et le périmètre des échantillons. Conservez les mêmes exigences de surface finale dans les deux demandes. Sinon, une ébauche bon marché et une sphère fonctionnelle finie peuvent sembler être des offres concurrentes alors qu’elles correspondent à des livrables différents.
Italie
RGPBALLS, à Cinisello Balsamo, publie des catégories de billes plastiques de précision, dont des billes plastiques usinées pour embouts de tige. C’est un point de départ italien pour une demande d’étude de procédé ; la méthode employée pour une sphère ordinaire donnée reste à confirmer. Ne déduisez pas une méthode universelle de la présence d’une seule catégorie de produits usinés.
Pour un programme européen, posez les mêmes questions sur la finition, la propriété de l’outillage le cas échéant, la représentativité des échantillons et les quantités récurrentes. Le lieu peut influer sur la logistique, mais une comparaison Italie-Chine n’a de sens qu’une fois alignés la matière et le volume de pièces acceptées.
Comment MEITUO peut-il cadrer un projet de développement de bille plastique sur mesure ?
MEITUO Balls est associé à Qingdao Meituo Steel Co., Ltd., à Qingdao, en Chine. Pour décider d’un procédé de fabrication, l’entreprise a besoin, avec le plan, de connaître la maturité de conception de l’acheteur, la quantité immédiate et la demande récurrente prévue. Une demande vague de bille sur mesure ne permet pas de savoir si la souplesse, le coût de l’outillage ou la régularité en série doit guider la proposition.
Envoyez l’exigence matière ou la liste des matières candidates, le plan, la surface fonctionnelle, les quantités par étape et les conditions d’application à [email protected]. Précisez si l’acheteur accepte un changement de procédé après le développement et quels éléments seraient nécessaires pour l’approuver. Mentionnez toute restriction concernant la propriété de l’outillage ou la marque de la matière.
Utilisez la page de développement sur mesure pour lancer la discussion. Le procédé réel, la géométrie réalisable, la documentation et l’approvisionnement doivent être examinés. Convenez d’un plan d’échantillons concret et comparez le coût total du projet afin qu’un prototype prometteur puisse évoluer vers un composant reproductible sans substitution de fabrication non documentée.
FAQ sur les billes plastiques usinées ou moulées : quelles questions poser ?
L’usinage est-il toujours moins cher pour les petites quantités ?
Non. Comparez les coûts réels de préparation, de stock, de cycle et de finition à ceux de l’outillage et des pièces acceptées. La quantité ne suffit pas à déterminer le procédé le plus économique.
Une bille moulée conserve-t-elle toujours un joint ?
L’état final dépend de l’outillage, du procédé et de la finition ultérieure. Définissez les caractéristiques de surface autorisées sur la sphère livrée au lieu de supposer un état brut de moulage.
Un prototype usiné peut-il qualifier une production moulée ?
Uniquement pour les questions qu’il représente réellement. La matière, la structure, les traces et la répétabilité en production peuvent nécessiter un essai distinct représentatif de la série.
Que représente le seuil de rentabilité de 4 000 pièces donné en exemple ?
C’est le point d’équilibre de coûts fixes et unitaires explicitement hypothétiques. Ce n’est ni une référence de marché, ni une recommandation de fabrication, ni un devis MEITUO.
Pourquoi l’identification des empreintes est-elle parfois importante ?
Elle peut révéler des différences masquées par les résultats globaux, par exemple une empreinte produisant une trace ou une distribution dimensionnelle distincte. Utilisez-la lorsqu’elle est pertinente pour l’exigence.
Que doit inclure une demande de devis comparant des procédés ?
Indiquez la matière exacte, le plan, la surface active, les quantités de développement et récurrentes, la maturité de conception, les exigences concernant les pièces acceptées et le périmètre prévu de validation des échantillons.